Отливки из стали: где они применяются и что влияет на результат литья
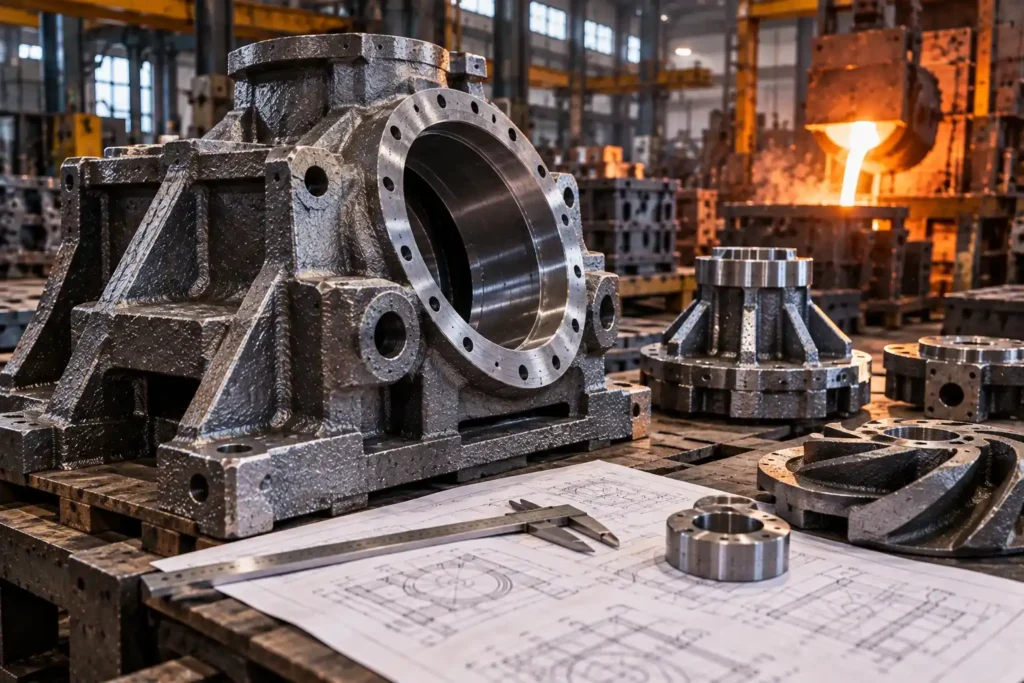
Стальные отливки применяются в промышленности для деталей, к которым предъявляются требования по прочности, жесткости, износостойкости и способности работать под различными механическими нагрузками. Литейная технология особенно востребована при изготовлении деталей сложной формы, для которых получение готовой геометрии из проката потребовало бы значительного объема механической обработки.
При производстве отливок из стали конечный результат зависит от целого комплекса факторов. На него влияют требования к материалу, конструкция детали, качество модельной и стержневой оснастки, условия заполнения формы, характер затвердевания, припуски на обработку и организация контроля.
Где применяются стальные отливки
Область применения определяется сочетанием геометрии детали и условий ее работы. Стальные отливки используют в машиностроении, ремонтном производстве, энергетике, аграрной технике, строительном оборудовании и других промышленных направлениях, где необходимы литые детали заданной конфигурации.
Типовые задачи для литых стальных деталей
| Область применения | Тип производственной задачи |
|---|---|
| Машиностроение | Изготовление корпусов, кронштейнов, элементов механизмов и других конструкционных деталей |
| Ремонт оборудования | Замена деталей, снятых с производства или недоступных для оперативной закупки |
| Агросектор | Производство отдельных компонентов машин и оборудования с учетом рабочих нагрузок |
| Энергетика | Изготовление конструктивных элементов оборудования в соответствии с техническими требованиями |
| Строительная техника | Получение массивных и сложных деталей, рассчитанных на эксплуатационные нагрузки |
Почему литье выбирают для сложной геометрии
Основное преимущество литой заготовки заключается в возможности приблизить ее форму к конфигурации готовой детали. Ребра жесткости, приливы, фланцы и внутренние полости могут быть сформированы еще на стадии получения отливки. После этого механически обрабатываются только предусмотренные конструкцией поверхности.
Факторы, определяющие качество отливки
Даже правильно выбранная марка стали не гарантирует требуемый результат без соответствующей технологии. Конструкцию формы разрабатывают с учетом особенностей конкретной детали: изменения сечений, массивных участков, внутренних полостей и поверхностей, предназначенных для дальнейшей обработки.
Что необходимо учитывать до изготовления формы
- назначение и условия эксплуатации детали;
- требования к марке и свойствам стали;
- общую геометрию и изменение толщины сечений;
- наличие внутренних каналов и полостей;
- поверхности, которые будут обрабатываться после литья;
- требования к размерам и взаимному расположению элементов;
- необходимость дополнительного контроля готовой отливки.
Геометрия влияет на формирование металла
Резкие переходы между сечениями, массивные зоны и сложная внутренняя конфигурация требуют технологического анализа. При проектировании формы учитывают, как металл будет заполнять полость и затвердевать в различных участках. Отдельное внимание уделяют условиям питания массивных зон, поскольку особенности усадки могут влиять на качество отливки.
От оснастки до механической обработки
Получение качественной детали требует связать литейную технологию с последующими операциями. Модель и форма должны обеспечивать получение заготовки, пригодной для механической обработки, а на ответственных поверхностях заранее предусматриваются соответствующие припуски.
Основные этапы изготовления
- Анализ чертежа и требований к готовой детали.
- Выбор материала с учетом условий эксплуатации.
- Разработка конструкции модели, формы и стержней.
- Определение припусков на механическую обработку.
- Подготовка формы и металлического расплава.
- Заливка и последующее затвердевание металла.
- Выбивка, очистка и удаление литниковых элементов.
- Контроль отливки и передача заготовки на механическую обработку.
- Обработка ответственных поверхностей и окончательная приемка.
Как механическая обработка влияет на требования к отливке
Посадочные поверхности, отверстия, плоскости сопряжения и другие точные элементы часто получают уже после литья. Поэтому недостаточно оценить только внешний вид заготовки. Необходимо убедиться, что на всех предусмотренных участках имеется достаточный припуск и отсутствуют дефекты, которые могут препятствовать получению конечного размера.
| Этап | Основная задача | Что влияет на результат |
|---|---|---|
| Подготовка | Формирование технологического маршрута | Чертеж, материал, геометрия и назначение детали |
| Формовка | Получение заданной конфигурации полости формы | Оснастка, стержни, разъем и качество сборки |
| Заливка | Заполнение формы расплавом | Подготовка металла и конструкция литниковой системы |
| Очистка | Получение литой заготовки | Качество выбивки и удаления технологических элементов |
| Обработка | Получение окончательных размеров | Припуски, базы и требования чертежа |
| Контроль | Подтверждение соответствия детали | Методы измерения и требования технической документации |
Для украинских предприятий стальное литье может быть особенно актуально в ремонтных задачах, когда необходимо воспроизвести редкую или снятую с производства деталь. В этом случае исходными данными становятся чертеж, образец изделия или документация на существующий узел. При восстановлении по изношенному образцу важно учитывать, что фактические размеры отдельных поверхностей могли измениться в процессе эксплуатации.
Качество результата определяется не одной операцией, а согласованностью всего производственного процесса. Выбор материала, конструкция оснастки, особенности геометрии, условия формирования отливки, припуски и последующая механическая обработка должны рассматриваться как единая технологическая задача. Именно такой подход позволяет получить стальную деталь, соответствующую не только чертежу, но и реальным условиям ее эксплуатации.